Ventajas de las máquinas automáticas de extrusión-soplado: maximizar la eficiencia y la productividad
- ¿Qué es una máquina automática de moldeo por extrusión-soplado?
- Ventajas de las máquinas automáticas de moldeo por extrusión-soplado
- Prácticas para maximizar la eficiencia en máquinas de extrusión-soplado
- Aplicaciones de las máquinas automáticas de moldeo por extrusión-soplado
- Caso de estudio Full Shine: Producción automatizada de bidones de aceite de 4 litros
- Preguntas frecuentes (FAQ)
- Conclusión

Las botellas de detergente, los envases de leche y los bidones de aceite para motor se fabrican por millones. Con semejante volumen, ahorrar un segundo o un centavo por contenedor se traduce rápidamente en una gran diferencia. Por este motivo, muchas plantas industriales están sustituyendo sus líneas manuales y semiautomáticas por una máquina automática de moldeo por extrusión-soplado, la cual produce más unidades por hora a un menor costo unitario.
En este artículo analizamos el principio de funcionamiento de esta máquina, sus ventajas competitivas, los métodos para maximizar la producción y sus aplicaciones más comunes en la industria.
¿Qué es una máquina automática de moldeo por extrusión-soplado?
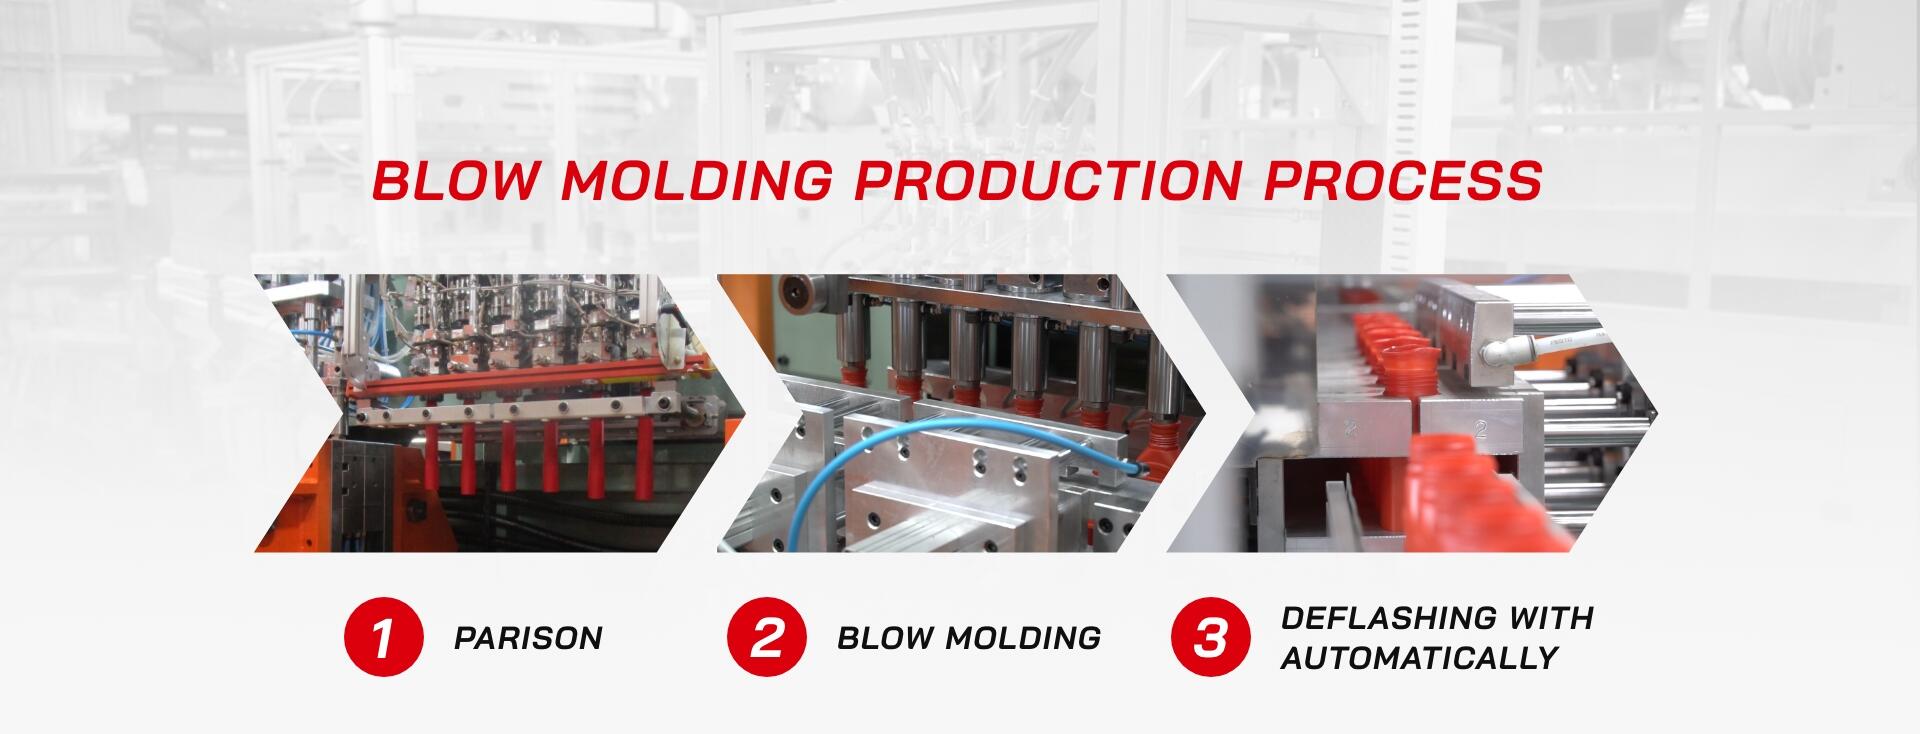
Una máquina automática de moldeo por extrusión-soplado fabrica recipientes plásticos huecos mediante un ciclo operativo ampliamente automatizado. El proceso comienza fundiendo los gránulos de plástico y forzando la resina fundida a través de un cabezal de extrusión para formar un tubo denominado preforma hueca o parison. A continuación, el molde se cierra alrededor del parison y se inyecta aire comprimido para inflarlo contra las paredes internas de la cavidad. El plástico se enfría y se solidifica adoptando la forma final. Los fabricantes utilizan esta tecnología para procesar polipropileno (PP) y polietileno (PE) en envases como botellas de champú, jarras de leche, bidones de aceite, tambores para químicos, depósitos de combustible para automóviles y juguetes.
Estas máquinas pueden clasificarse según tres criterios principales. Por su método de descarga: las máquinas de extrusión continua extruyen el parison de forma ininterrumpida, siendo ideales para envases de hasta 30 litros; las máquinas con cabezal acumulador almacenan la masa fundida y la expulsan de un solo disparo, diseñadas para recipientes de 20 a más de 200 litros. Por su disposición estructural: una máquina de una sola estación cuenta con un único puesto de moldeo; una máquina de doble estación moldea un nuevo parison en un lado mientras en el otro se enfría la pieza terminada, lo que incrementa notablemente la producción sin requerir una segunda máquina. Por la estructura de la pared: el equipo puede extruir una sola capa o coextruir hasta seis capas simultáneas, integrando capas funcionales como el etilvinilalcohol (EVOH) para bloquear el paso del oxígeno.
Ventajas de las máquinas automáticas de moldeo por extrusión-soplado
Las ventajas que ofrecen las máquinas de moldeo por extrusión-soplado residen fundamentalmente en la versatilidad de conformación del parison y su llenado en el molde.
Moldeo de geometrías complejas y asas integradas
El molde abraza el parison maleable y el aire comprimido lo expande hacia cada ángulo de la cavidad. Esto permite que una sola matriz conforme asas huecas integradas, nervaduras de refuerzo y cuellos descentrados en el mismo cuerpo del envase. También posibilita geometrías asimétricas y multifacetadas. Como el proceso de inyección-soplado y estirado de PET presenta grandes limitaciones para integrar asas huecas en una sola pieza, los fabricantes recurren al moldeo por extrusión-soplado para producir bidones de lubricante y grandes recipientes de detergente.
Amplia compatibilidad con diversas resinas plásticas
El proceso procesa sin problemas resinas comerciales ampliamente disponibles, tales como polietileno de alta densidad (HDPE), polipropileno (PP), polietileno de baja densidad (LDPE) y cloruro de polivinilo (PVC). El HDPE y el PP son materiales económicos con gran resistencia a ácidos, álcalis y múltiples sustancias químicas. Asimismo, muchas máquinas pueden procesar resinas de ingeniería como PET modificado con glicol (PETG) y poliamidas (PA/nailon).
Eliminación de la etapa de preforma
La extrusión-soplado funde y moldea la materia prima en un proceso continuo de una sola fase. Elimina por completo las etapas separadas de inyección de preformas y su posterior recalentamiento, requeridas obligatoriamente por el soplado por estirado. De este modo, se prescinde de moldes de inyección de preformas, áreas de almacenamiento intermedio y hornos de recalentamiento, reduciendo además los costos de mano de obra, flete y energía vinculados a dichas fases.
Construcción de paredes multicapa
Un cabezal de coextrusión permite fusionar de dos a seis capas de resinas con propiedades distintas en una sola pared. Por ejemplo, una fina capa de EVOH intercalada entre dos capas de HDPE actúa como una barrera efectiva frente al oxígeno y a disolventes volátiles, extendiendo la vida útil de alimentos, productos cosméticos y agroquímicos. Asimismo, la estructura multicapa permite confinar material reciclado o triturado (regrind) entre dos capas de material virgen, abaratando el costo de materia prima sin contacto directo entre el reciclado y el contenido.
Reciclaje inmediato de rebabas de producción
Las máquinas recortan las rebabas sobrantes del cuello y del fondo de cada envase. Como este desecho corresponde a la misma resina virgen del producto, los fabricantes pueden reprocesar prácticamente el 100% del material. Un molino triturador granulador lo convierte en material recuperado, que vuelve a alimentarse a la extrusora en proporción calibrada junto con resina virgen. En estructuras multicapa con barrera, el scrap suele confinarse en una capa intermedia específica para reciclado.
Amplísimo rango de tamaños de envases
El moldeo por extrusión-soplado abarca un rango volumétrico superior a la gran mayoría de las técnicas de moldeo. Las máquinas de extrusión continua fabrican desde diminutos frascos farmacéuticos hasta bidones industriales de 30 litros. Por su parte, los equipos con cabezal acumulador asumen la producción de piezas de gran formato, como bidones químicos de 200 litros, depósitos de combustible y contenedores IBC.
Prácticas para maximizar la eficiencia en máquinas de extrusión-soplado
Optimizar el rendimiento de una línea automatizada depende de tres pilares fundamentales: control preciso del proceso, automatización avanzada y mantenimiento preventivo. Juntos reducen la tasa de desperdicio y blindan el retorno de la inversión.
Control de espesor de pared del parison
Un programador o controlador de parison regula dinámicamente la abertura de la boquilla durante la extrusión del tubo. De esta forma, aporta mayor grosor en las zonas donde el parison experimenta mayor deformación por estiramiento (como esquinas y asas) y reduce el material en áreas menos comprometidas.
Reciclaje de rebabas en tiempo real
La instalación de un granulador junto a la máquina tritura las rebabas tan pronto salen de la línea y las reintegra directamente a la tolva en una proporción continua y controlada.
Operación con máquinas de doble estación o multicabezal con servomotores
Las máquinas de doble estación o cabezales múltiples producen varios parisons por ciclo, multiplicando el volumen de salida. Los servomotores eléctricos consumen energía únicamente durante el movimiento mecánico de las partes, reduciendo sustancialmente el consumo eléctrico frente a los sistemas hidráulicos convencionales.
Diseño de canales de enfriamiento homogéneo en el molde
La fase de enfriamiento representa el mayor porcentaje de tiempo dentro de cada ciclo de moldeo. Diseñar circuitos de refrigeración muy cercanos a la cavidad disipa el calor de forma mucho más rápida y homogénea. Un termorregulador mantiene constante la temperatura del fluido refrigerante, lo que acorta los ciclos y mitiga las deformaciones dimensionales.
Automatización del posprocesamiento y del control de calidad
Los módulos de desbarbado automático recortan los excedentes con precisión, mientras estaciones en línea someten cada envase terminado a pruebas de hermeticidad y control de pesaje. Brazos robóticos o cintas transportadoras transfieren los recipientes entre estas etapas. Asimismo, la inspección óptica por visión artificial, impulsada cada vez más por IA, descarta de inmediato contenedores con paredes delgadas, fugas o rebabas residuales.
Acondicionamiento de resina y mantenimiento preventivo planificado
Las resinas higroscópicas deben deshumidificarse y secarse antes de ingresar a la tolva, ya que la humedad genera burbujas y defectos superficiales en la pieza. Esto concierne a polímeros como PETG y PA; en cambio, resinas comunes como HDPE y PP apenas absorben humedad y se procesan sin secado previo. Por otro lado, un plan riguroso de mantenimiento preventivo verifica el estado de componentes sometidos a desgaste (husillos, resistencias calefactoras, empaquetaduras) antes de que originen una parada imprevista.
Aplicaciones de las máquinas automáticas de moldeo por extrusión-soplado
Las máquinas automáticas de extrusión-soplado son pilares de producción en múltiples sectores industriales. En el cuidado del hogar y personal, las marcas envasan champú, detergentes y productos de limpieza en botellas de HDPE y PP. En el sector agroquímico, automotriz y químico, se emplean para pesticidas, lubricantes y disolventes en bidones y tambores, muchos de los cuales integran una franja traslúcida de visualización (view stripe) que permite comprobar el nivel de líquido a través de la pared opaca. La industria de alimentos y bebidas moldea jarras de leche y botellas de zumo en HDPE o PP grado alimentario. El sector médico confía en este proceso para frascos de soluciones salinas y medicamentos líquidos. Por su parte, las máquinas con cabezal acumulador fabrican tanques de combustible y grandes contenedores industriales, mientras que las industrias de juguetes y mobiliario lo utilizan para vehículos infantiles montables y tableros de mesas plegables.
Caso de estudio Full Shine: Producción automatizada de bidones de aceite de 4 litros
El siguiente proyecto ilustra cómo una máquina automática de extrusión-soplado permitió a un cliente superar con éxito tres grandes desafíos productivos: el espesor irregular de pared, una capacidad de salida limitada y el desperdicio de materia prima.
Perfil del cliente
Un fabricante contratista de envases plásticos en Pakistán requería producir a gran escala bidones de aceite de 4 litros con asa integrada. Cada bidón debía contar, además, con una línea visora transparente (view stripe) para monitorear el nivel de lubricante. Full Shine diseñó y fabricó la máquina de soplado automática FS-100PDDV, configurada a la medida del diseño del recipiente y de los objetivos productivos del cliente.
Desafío 1: Mantener un espesor de pared uniforme y constante
Desafío: Un envase con asa presenta una geometría irregular. Al expandirse el parison, el polímero puede distribuirse de forma heterogénea, generando zonas excesivamente delgadas en el asa y en los vértices del bidón.
Solución: Full Shine desarrolló un cabezal doble personalizado para la pieza e integró un controlador de parison MOOG de 100 puntos, capaz de modular con precisión el espesor a lo largo de toda la longitud del parison.
Resultado: Los bidones producidos alcanzaron una uniformidad milimétrica de pared en el asa, las esquinas y el cuerpo del envase.
Desafío 2: Aumentar el volumen de producción por hora
Desafío: Una línea que procesara un solo bidón por ciclo restringía severamente la meta de unidades requeridas por hora.
Solución: El cabezal doble forma dos parisons en cada ciclo, mientras que la configuración de doble estación permite moldear nuevos envases en un lado mientras el molde opuesto completa el enfriamiento.
Resultado: La línea supera con holgura los 480 bidones de 4 litros producidos por hora.
Desafío 3: Reducir la manipulación manual y el descarte de material
Desafío: Manipular, enfriar, pesar y comprobar la estanqueidad de cada bidón a mano ralentizaba el flujo y disparaba los costos de mano de obra. Asimismo, desechar el material de rebaba de cada ciclo encarecía los costos operativos.
Solución: Pinzas robóticas extraen los bidones terminados y los depositan sobre un transportador hacia una unidad multifunción que enfría, pesa y realiza la prueba de fugas de forma 100% automatizada. Las rebabas se desvían de inmediato a un triturador acoplado para reincorporarse al ciclo productivo.
Resultado: La dependencia de la intervención humana disminuyó al mínimo, y el desecho de producción se reutiliza en su totalidad sin desperdicio.
Este sistema de reciclaje en ciclo cerrado refleja el compromiso de Full Shine con la economía circular y su visión como fabricante de maquinaria ecológicamente responsable, ayudando a sus clientes a operar líneas de producción más inteligentes, eficientes y sostenibles.
Lectura recomendada: Invierno 2019, Manténgase enfocado en Full Shine, experto en moldeo por soplado
Preguntas frecuentes (FAQ)
P1. ¿Por qué la pared del envase resulta más delgada en la parte superior?
Esto se debe habitualmente al efecto de descolgamiento del parison (parison sag). Cuando el parison cuelga suspendido del cabezal, su propio peso estira y adelgaza la sección superior. Reducir la temperatura de la masa fundida o acelerar la velocidad de extrusión mitiga este efecto. Igualmente, un programador de parison puede compensar programando mayor espesor en esa zona.
P2. ¿Por qué la costura del fondo se agrieta o presenta fugas?
La causa común es un sellado o pinzado de fondo (pinch-off) deficiente. Si el parison está demasiado frío al cerrarse el molde, ambas caras no logran soldarse térmicamente de forma homogénea. Conviene revisar la temperatura de fusión, la velocidad de cierre del molde y el estado de los filos de corte del pinch-off en la matriz.
Conclusión
Las máquinas automáticas de moldeo por extrusión-soplado permiten a los industriales optimizar su eficiencia operativa mediante el conformado automatizado, la reducción de intervención manual y el reciclaje de rebabas en circuito cerrado. Funcionalidades como el control de parison, las configuraciones multiestación y la inspección automatizada aseguran la máxima repetibilidad en calidad y disminuyen las mermas de materia prima.
Para todo fabricante de envases plásticos huecos, seleccionar una máquina con la capacidad adecuada, la configuración óptima de molde y los sistemas de automatización precisos es crucial para satisfacer las exigencias de producción. Las máquinas automáticas de moldeo por soplado Serie P de Full Shine están disponibles en configuraciones de una y dos estaciones, con opciones de 1 a 12 cavidades y rangos de capacidad que van desde 20 mL hasta 30 L. Con sede en Taiwán, Full Shine es un fabricante profesional y referente global en maquinaria de extrusión-soplado. Póngase en contacto con nosotros para analizar la configuración de maquinaria que mejor se adapte al diseño de su envase y a sus requerimientos de manufactura.